

Welche Anforderungen gelten für die Oberflächenrauheit der Blisterform?
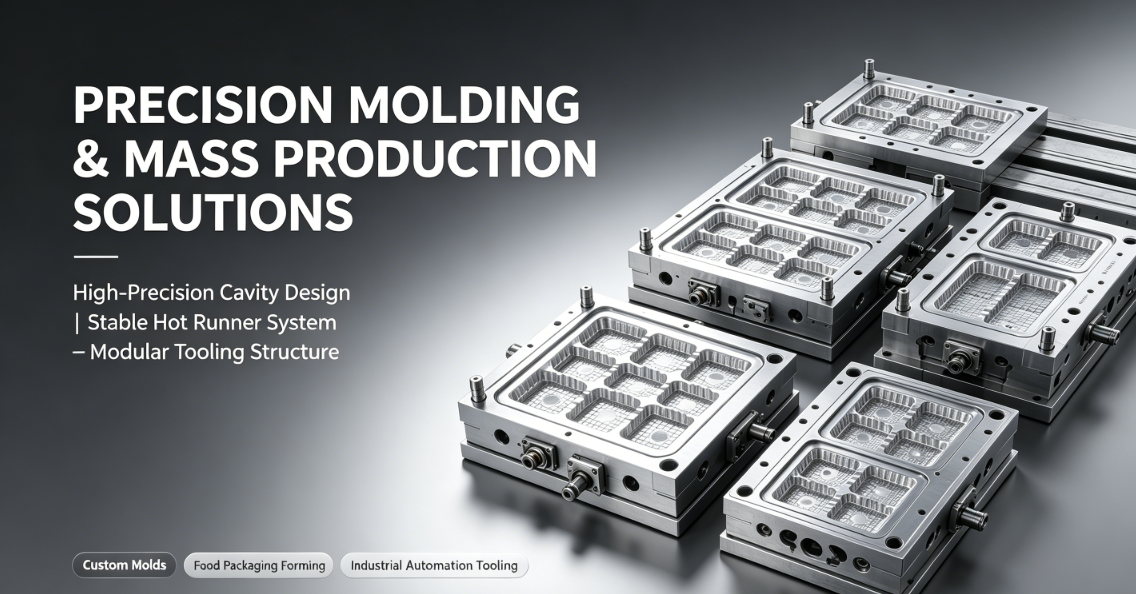
Ob die Formoberfläche glatt ist oder nicht, hat engen Einfluss auf die Oberflächenrauheit des Produkts. Hochglanzpolierte Formen erzeugen Produkte mit glänzender Oberfläche, dunkle Formen hingegen Produkte mit matter Oberfläche.
Aufgrund der unterschiedlichen Eigenschaften, insbesondere der unterschiedlichen Wärme- und Zugfestigkeit von Kunststoffen sowie der Haftungseigenschaften des Kunststoffs selbst auf der Werkzeugoberfläche, sind die Anforderungen an die Werkzeugoberfläche nicht einheitlich. Beispielsweise lassen sich Polyolefin-Kunststoffe wie Polyethylen und Polypropylen nur schwer auf der optischen Gleitfläche formen, daher muss die Oberfläche der Thermoformen Die für diesen Kunststoff verwendete Form sollte entsprechend aufgeraut werden.
Für den besten Formgebungseffekt wird die Formoberfläche sandgestrahlt. Ist die Oberfläche zu glatt, können die Gase nicht aus der Form und dem Material entweichen, was zu Einschnürungen, Gasringen oder Wellenbildung am Produkt führt. Ist die Oberfläche hingegen zu rau, wirkt das Produkt nicht nur uneben, sondern der Materialfluss wird ebenfalls erschwert.
Mit einer Handfeile kann die Seite der Form, an der der Kunststoff entlang der Fließrichtung fließt, aufgeraut werden. Bei hochpräzisen Positivformen können die Ecken poliert werden. Der resultierende Reibungskoeffizient beeinflusst die Wandstärke des Produkts. Wo keine Lufteinschlüsse vorhanden sind, kann poliert werden. Die Klemme transparenter Produkte muss entfernt werden. Transparente Produkte aus Blech werden vorzugsweise mit schnellem, umgekehrtem Saugformverfahren hergestellt. Ist dies nicht möglich, muss die Form poliert werden. Die transparente Zone im Produkt kann auch durch gezieltes Anlegen einer schwachen Saugkraft erzeugt werden, dies wird jedoch aufgrund der Unsicherheit bezüglich der Abkühlzeit, des Einrollens oder der Verformung des Produkts im Allgemeinen nicht angewendet.
Holzformen können nicht bemalt oder lackiert werden, da die Farbschicht leicht abblättert und bricht, die glatte Oberfläche zum Verklemmen führt und der Materialfluss darauf schlecht ist.