

Jaké jsou požadavky na drsnost povrchu blistrové formy?
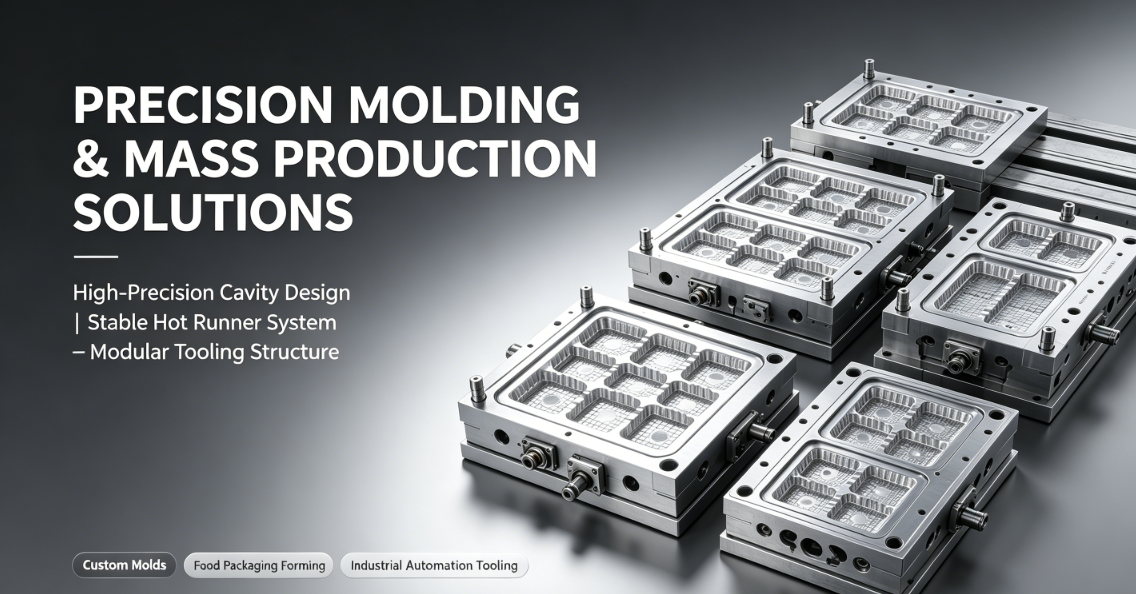
To, zda je povrch formy hladký či nikoli, úzce souvisí s drsností povrchu výrobku. Vysoce leštěné formy budou produkovat výrobky s lesklým povrchem a tmavé formy budou produkovat výrobky matné.
Vzhledem k různým vlastnostem, zejména odlišné tepelné pevnosti a pevnosti v tahu plastů a vlastnostem samotného plastu na povrchu matrice, nejsou požadavky na povrch matrice stejné. Například polyolefinové plasty, jako je polyethylen a polypropylen, se na optickém kluzném povrchu poměrně obtížně tvarují, takže povrch Tepelné tvarování Forma použitá pro tento plast by měla být vhodně zdrsněná.
Nejlepšího účinku vstřikování dosáhnete pískováním povrchu formy. Pokud je povrch příliš hladký, plyn nemůže unikat z formy a materiálu, což způsobí, že se na výrobku objeví skřípání, plynové kroužky nebo vlnky. Pokud je povrch příliš drsný, povrch výrobku nebude hladký a také se ztíží tok materiálu.
Ruční pilník lze použít k pilování na straně formy, kde plast proudí ve směru toku plastu, aby se zdrsnila. U vysoce přesných pozitivních forem lze rohy leštit. Získaný koeficient tření ovlivní tloušťku stěny výrobku. Pokud nedochází k sevření vzduchu, lze provést leštění. Svěrka průhledných výrobků musí být odstraněna. Průhledné výrobky vyrobené z plechu, nejlépe s rychlým zpětným sáním s asistencí formy. Pokud to není možné, musí být forma vyleštěna. Průhledná zóna v výrobku může být také vytvořena cíleným použitím slabého sání, ale obecně se nepoužívá kvůli nejistotě doby chlazení, zkroucení nebo deformaci výrobku.
Dřevěné formy nelze natírat ani lakovat, protože vrstva barvy se snadno odlupuje a láme a hladký povrch vede k upínání a tok materiálu na něm není dobrý.